

Jessica Jia, Chief Technical Advisor bei TFL Bearing. Dieser Beitrag richtet sich an Spindelinstandsetzer, MRO-Einkäufer und OEM-Ingenieure, die zwischen Hybrid-Keramiklagern und Stahllagern abwägen.
Einleitung
Im vergangenen Frühjahr brachte ein Kunde eine Schleifspindel mit blau angelaufenen Lagerringen auf meine Werkbank. Laut seiner Angabe lag die maximale Drehzahl bei 9.000 min⁻¹. Mit Hochgeschwindigkeits-Keramiklagern lief dieselbe Spindel anschließend mit mehr als 15.000 min⁻¹ und zugleich kühler. Neun technische Unterschiede erklären diesen Sprung; im Folgenden werden sie einzeln betrachtet.
Wichtige Kennzahlen auf einen Blick
- Dichte: Siliziumnitrid: nur 3,2 g/cm³ gegenüber 7,8 g/cm³ bei Wälzlagerstahl.
- Potenzial bei der Grenzdrehzahl: Bis zu etwa 30 % bei abgestimmten Hochpräzisions-Lagersätzen.
- Dokumentierte Einsparung an einer CNC-Spindel: 27.600 US-Dollar pro Jahr bei einem Lagerpreis, der etwa 2- bis 4-mal über dem einer Stahlausführung lag.
Was technisch wirklich wichtig ist
- Mythos: Keramiklager sind gleichbedeutend mit Vollkeramiklagern. In der Praxis handelt es sich bei rund 95 % der entsprechenden Anwendungen um Hybridlager.
- Bei Hybridlagern mit Siliziumnitridkugeln reduziert sich die Masse der Wälzkörper gegenüber Stahlkugeln um rund 60 %.
- Hybridlager unterbrechen den Strompfad über das Lager; bei größeren Motoren kann dennoch eine zusätzliche Wellenableitung erforderlich sein.
- Keramik-Hybridlager reagieren empfindlicher auf eine falsch eingestellte Vorspannung; eine ungeeignete Vorspannung kann den Ausfall beschleunigen.
- Der wirtschaftliche Nutzen entsteht durch höhere Verfügbarkeit, nicht durch einen niedrigeren Einkaufspreis.
Was sind Hochgeschwindigkeits-Keramiklager?
Hochgeschwindigkeits-Keramiklager sind Wälzlager mit Siliziumnitridkugeln (Si₃N₄) und gehärteten Stahlringen aus GCr15. Diese Bauart wird als Hybrid-Keramiklager bezeichnet und deckt rund 95 % der entsprechenden Werkzeugmaschinen- und Motoranwendungen ab. Vollkeramiklager mit Ringen aus Si₃N₄ oder ZrO₂ werden dagegen vor allem wegen Korrosions- und Medienbeständigkeit eingesetzt, nicht primär wegen höherer Drehzahlen.

Woher der Drehzahlvorteil tatsächlich kommt
Die Masse einer Keramikkugel beträgt nur etwa 40 % der Masse einer Stahlkugel gleichen Durchmessers. Die geringere Masse reduziert die Fliehkraft auf der Laufbahn und damit Belastung, Reibungswärme und Schlupfneigung.
- Geringere Kugelmasse: Dichte von etwa 3,2 g/cm³ gegenüber 7,8 g/cm³.
- Höherer Elastizitätsmodul: Etwa 310 GPa gegenüber rund 210 GPa bei Stahl; dadurch verformen sich die Keramikkugeln unter vergleichbarer Belastung weniger.
- Feinere Oberflächenqualität: Geschliffene Si₃N₄-Kugeln können Oberflächenrauheiten von unter 0,02 µm erreichen und dadurch die Anforderungen an die Schmierfilmdicke reduzieren.
Eine typische Hochgeschwindigkeits-Spindelkonfiguration besteht aus einem abgestimmten DB-Paar von Hybrid-Schrägkugellagern mit 15° Druckwinkel und Genauigkeitsklasse 4 (P4). Das HCB7007-C ist ein Beispiel für diese Ausführung mit hoher Drehzahleignung, geringer Wärmeentwicklung und hoher Steifigkeit. Weitere Informationen zu Werkzeugmaschinenspindeln.

Was sind Stahllager?
Stahllager verwenden durchgehärtete Ringe und Kugeln aus GCr15 mit typischen Härtewerten von etwa 60 bis 64 HRC und werden auf Toleranzen nach ISO 492 gefertigt. Für die Genauigkeitsklassen gelten nach ISO 492 die Klassen Normal, 6, 5, 4 und 2; im industriellen Sprachgebrauch sind außerdem Bezeichnungen wie P0, P6, P5, P4 und P2 verbreitet.
Warum Stahl unter rauen Bedingungen oft robuster ist
Fremdpartikel können sich in einer Stahllaufbahn eher einbetten, statt sofort spröde Schäden zu verursachen. Bei Stoßbelastung reagieren Stahlringe zudem duktiler und können Belastung teilweise durch elastische beziehungsweise plastische Verformung aufnehmen. Ein geschädigtes Stahllager kündigt sich häufig früher durch Geräusch- oder Vibrationsänderungen an.
⚠ Praxistipp: Unterhalb von etwa 8.000 min⁻¹ ist ein Hybridlager nicht automatisch die wirtschaftlich bessere Lösung, wenn Schmierung und Betriebsbedingungen bereits stimmen. Bei Schmierungsproblemen sollte zuerst die Schmierstoffversorgung optimiert werden.
Keramik- vs. Stahllager: Unterschiede bei hohen Drehzahlen
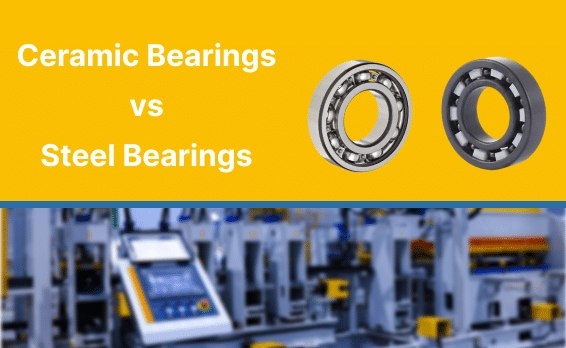
Bei korrekt ausgelegter Schmierung und Vorspannung bieten Hybridlager oberhalb von etwa 12.000 min⁻¹ häufig Vorteile bei Wärmeentwicklung und Drehzahlreserve. Vollkeramiklager werden dagegen in erster Linie wegen chemischer Beständigkeit oder spezieller Umgebungsbedingungen eingesetzt. Stahl bleibt vor allem bei Kosten, Stoßbelastung und robusten Standardanwendungen im Vorteil.
| Bauart | Drehzahl | Stoßfestigkeit | Typischer Einsatzbereich |
|---|---|---|---|
| Vollstahl, Klasse 4 | Referenz | Am höchsten | Unter 12.000 min⁻¹, stoßbelastete Anwendungen |
| Hybrid-Keramiklager | Bis zu etwa 30 % höher | Mittel | Motorspindeln und frequenzumrichterbetriebene Motoren |
| Vollkeramiklager | Nicht für maximale Drehzahl optimiert | Am geringsten | Säuren, Washdown, Medienkontakt |
9 Unterschiede, die Ihre zulässige Drehzahl beeinflussen
1. Wälzkörpermasse und Fliehkraftbelastung
Bei hohen Drehzahlen bestimmen Masse und Umfangsgeschwindigkeit einen großen Teil der dynamischen Belastung. Die Fliehkraft steigt mit der Kugelmasse; eine Si₃N₄-Kugel wiegt nur etwa 40 % einer vergleichbaren Stahlkugel. Dadurch sinkt die zusätzliche Laufbahnbelastung bei hoher Drehzahl, was Wärmeentwicklung und Verschleiß reduziert und die Drehzahleignung verbessern kann.
- Drehzahlreserve: Das Produkt aus mittlerem Lagerdurchmesser und Drehzahl wird als dmN-Kennwert verwendet. Fettgeschmierte Stahllager liegen je nach Bauart häufig um 500.000, während Hybridlager mit Öl-Luft-Schmierung je nach Ausführung Werte bis etwa 900.000 erreichen können.
- Käfigbelastung: Phenolharz- und PEEK-Käfige können von der geringeren Wälzkörpermasse profitieren, da die Stoßbelastung in den Käfigtaschen reduziert wird.
2. Härte und Verhalten unter Kontaktspannung
Si₃N₄ erreicht etwa 1.500 bis 1.600 HV gegenüber rund 700 HV bei Wälzlagerstahl. Die höhere Härte und Steifigkeit tragen dazu bei, dass die Kugel ihre Geometrie unter Kontaktbelastung besser beibehält. Bei Überlastung wird die Beanspruchung jedoch weiterhin in die Stahllaufbahn eingeleitet, sodass dort plastische Verformung oder Ermüdung auftreten kann.
3. Wärmeausdehnung während des Aufwärmzyklus
Bei Hybridlagern verändert sich die Betriebslagerluft aufgrund der unterschiedlichen Wärmeausdehnung von Keramikkugeln und Stahlringen anders als bei Vollstahllagern. Der lineare Wärmeausdehnungskoeffizient von Siliziumnitrid liegt bei etwa 3,2 × 10⁻⁶/K, bei Wälzlagerstahl bei etwa 12,5 × 10⁻⁶/K. Mit steigender Spindeltemperatur dehnen sich die Stahlringe deutlich stärker aus als die keramischen Kugeln; dadurch verändert sich die Betriebslagerluft beziehungsweise Vorspannung.
- Vorspannungsänderung: Hybridlager können ihre vorgegebene Vorspannung bei Temperaturänderungen stabiler halten; die konkrete Wirkung hängt jedoch von Passungen, Anordnung und Wärmezustand ab.
- Passungsberechnung: Für Wellen- und Gehäusepassungen gelten weiterhin die thermischen Ausdehnungsregeln der metallischen Bauteile.
4. Reibmoment und Wärmeentwicklung
Der Temperaturunterschied lässt sich in geeigneten Anwendungen messen. Der effektive Reibungskoeffizient einer Keramik-Stahl-Kontaktpaarung kann unter geeigneter Schmierung niedriger liegen als bei Stahl auf Stahl. In einem TFL-Anwendungsfall zu einer CNC-Spindel wurde bei einer Bearbeitungszentrum-Spindel mit 18.000 min⁻¹ eine Reduzierung der Gehäusetemperatur um 12 bis 18 °C beziehungsweise 22 bis 32 °F dokumentiert.
5. Verhalten bei grenzwertiger Schmierung
Hybridlager können bei kurzzeitig unzureichender Schmierung eine größere Sicherheitsreserve bieten, ersetzen eine korrekte Schmierung jedoch nicht. Im Keramik-Stahl-Kontakt tritt keine Stahl-auf-Stahl-Mikroverschweißung auf, dennoch bleibt der Schmierfilm für einen sicheren Dauerbetrieb erforderlich. Bei vollständigem Schmierstoffverlust ist nur eine sehr begrenzte Notlaufeigenschaft zu erwarten.
- Nachschmierintervall: Als vereinfachte Praxisregel kann oberhalb von 70 °C das Nachschmierintervall je zusätzlichen 15 °C (27 °F) deutlich verkürzt werden; die tatsächliche Festlegung erfolgt anhand Schmierstoff, Drehzahl und Belastung.
- Notlaufreserve: Bei kurzzeitigem Trockenlauf wird in der Regel zuerst die Stahllaufbahn geschädigt, nicht die Keramikkugel.
6. Elektrische Isolation gegen Wellenströme
Ein Hybridlager unterbricht den Strompfad durch das betreffende Lager, beseitigt jedoch nicht die Ursache des Wellenstroms. Siliziumnitrid verhindert dort den elektrischen Durchgang und reduziert damit elektrische Erosion an den Laufbahnen und damit die Gefahr von Riffelbildung. Bei größeren Motoren kann sich der Strompfad jedoch auf die andere Lagerstelle verlagern. Daher kann beispielsweise HC6210-M-P5-C3 auf der Nichtantriebsseite mit einem Wellenerdungsring auf der Antriebsseite kombiniert werden.
7. Steifigkeit und Positioniergenauigkeit
Eine höhere Lagersteifigkeit kann sich direkt in Bearbeitungsqualität und Ausschussquote bemerkbar machen. Unter Axiallast verformen sich die steiferen Keramikkugeln weniger, wodurch sich das Laufverhalten stabilisieren kann. Bei abgestimmten Lagern der Klasse 4 können sich eine bessere Oberflächengüte und weniger Rattermarken zeigen, noch bevor sich deutliche Veränderungen in der Schwingungsmessung erkennen lassen.
- Wahl des Druckwinkels: 15° für hohe Drehzahlen, 25° für kombinierte Anforderungen und 40° für hohe Axiallasten.
- Abgestimmte Lagersätze: DB-, DF- und DT-Anordnungen verändern jeweils Steifigkeit und axiale Tragfähigkeit eines abgestimmten 7012C-Paars.
8. Verhalten bei Verunreinigung und Korrosion
Die Keramikkugel kann abrasive Verunreinigungen besser tolerieren als die Stahllaufbahn. Viele Partikel sind weicher als Si₃N₄ und werden entweder zerkleinert oder in die weichere Stahllaufbahn eingedrückt. Si₃N₄ selbst rostet nicht. Eine wirksame Abdichtung bleibt dennoch entscheidend, da beschädigte oder geriefte Laufbahnen die Lagerlebensdauer deutlich verkürzen.
9. Einkaufspreis im Verhältnis zu den Lebenszykluskosten
Bewertet werden sollten L10-Lebensdauer, Wartungsaufwand und Stillstandskosten – nicht nur der Stückpreis. Hybridlager kosten häufig etwa 2- bis 4-mal so viel wie vergleichbare Stahllager. Deshalb ist eine TCO-Betrachtung sinnvoll. In dem dokumentierten CNC-Spindelfall wurden jährliche Einsparungen von 27.600 US-Dollar angegeben, nachdem sich die Lagerstandzeit von 8 bis 10 Monaten auf mehr als 24 Monate verlängert hatte.
| Betriebsbedingung | Vollstahl, Klasse 4 | Hybrid-Keramik, Klasse 4 |
|---|---|---|
| dmN-Grenze, Fett | 450,000 to 550,000 | 700,000 to 900,000 |
| Gehäuse-Temperaturanstieg bei 15.000 min⁻¹ | 35 to 45°C / 63 to 81°F | 18 to 28°C / 32 to 50°F |
| Typische Lieferzeit | 2 to 4 weeks | 3 to 6 weeks |
| Relativer Stückpreis | 1.0x | 2.0x to 4.0x |
Werkstoffvergleich: Si₃N₄ gegenüber GCr15
Die Angaben und Anforderungen an keramische Wälzkörper orientieren sich an ASTM F2094; Lagertoleranzen richten sich nach ISO 492 und thermische Referenzdrehzahlen nach ISO 15312.
| Werkstoff | Si₃N₄ | GCr15 |
|---|---|---|
| Density, g/cm³ | 3.2 | 7.8 |
| Härte, HV | 1,500 to 1,600 | 700 to 750 |
| Wärmeausdehnung, 10⁻⁶/K | 3.2 | 12.5 |
| Elastizitätsmodul, GPa | 310 | 210 |
| Elektrische Leitfähigkeit | Isolator | Leiter |
Praxisgrenze: Keramikkugeln sind spröde. Fällt ein Hybridlagersatz auf einen harten Boden, sollte er vor Wiederverwendung sehr kritisch geprüft beziehungsweise ausgesondert werden. Stahlkugeln tolerieren solche Stoßereignisse in der Regel besser.
Montageschritte zum Erhalt der Hochdrehzahlfähigkeit
Ein großer Teil der untersuchten Hybridlagerschäden steht mit der Montage in Zusammenhang.
- Erwärmen statt Schlagen: Bei Bedarf induktiv auf maximal etwa 110 °C (230 °F) erwärmen; Montagekräfte niemals über die Wälzkörper einleiten.
- Vorspannung kontrollieren: Um eine Überlastung der Hybridlager in einer CNC-Spindel zu vermeiden, sollte das Anlaufmoment vor der endgültigen Schmierung beziehungsweise Inbetriebnahme mit den vorgesehenen Katalog- oder Montagewerten abgeglichen werden.
- Fettfüllmenge: Bei Hochgeschwindigkeitsfetten sind häufig etwa 25 bis 30 % des freien Innenraums ein geeigneter Ausgangswert; eine zu hohe Füllmenge erhöht die Walkverluste.
- Sauberkeit: Saubere Handschuhe, gereinigte Montagefläche und kontrollierte Gehäusebohrung gehören vor der Montage zum Standard.
⚠ Warnhinweis: Eine nur auf den kalten Stahlzustand ausgelegte Passung kann bei erwärmter Welle zu zu geringer oder negativer Betriebslagerluft führen. Maßgeblich ist daher die Betriebslagerluft, nicht allein die Ausgangslagerluft.
Passende Lagerausführung für die Maschine auswählen

| Anwendung | Empfehlung | Begründung |
|---|---|---|
| CNC-Spindeln über 12.000 min⁻¹ | Öl-Luft-Schmierung, gepaarte Hybrid-Schrägkugellager, Klasse 4 | Investition häufig innerhalb von etwa 2 Jahren amortisierbar, abhängig von den Stillstandskosten |
| FU-/VFD-Motoren | Hybridlager auf der Nichtantriebsseite plus Wellenerdung auf der Antriebsseite | Reduziert Riffelbildung am isolierten Lager; der gesamte Strompfad muss dennoch berücksichtigt werden |
| Schrauben- und Zentrifugalkompressoren | HC 7214 E.TPA | Hohe Drehzahleignung und elektrische Isolation in einer Lagerlösung |
| Förderanlagen, Pumpen, Lüfter, Getriebe | Stahl, Klasse 6 oder Normal | In vielen Fällen ist eine bessere Abdichtung wirtschaftlich sinnvoller |
| Säure, Washdown oder Medienkontakt | Vollkeramiklager | Medienbeständigkeit ist chemieabhängig; Werkstoffverträglichkeit prüfen |
Liegt bereits eine Lagerbezeichnung vor?
Viele Anfragen basieren auf einer SKF-, FAG-, NSK- oder NTN-Bezeichnung. Senden Sie die Daten an den Cross-Reference-Service zusammen mit Bohrung, Außendurchmesser, Breite, Druckwinkel, Genauigkeits- und Vorspannungsklasse, Käfig, Schmierung, Drehzahl und Einbauposition. Nach Unternehmensangaben erfolgt die Angebotsrückmeldung in der Regel innerhalb von 24 Stunden.
- Flexible Mindestbestellmenge: Bestellmengen können an den tatsächlichen Lagerbedarf angepasst werden, statt sich an einer starren Werks-MOQ zu orientieren.
- Zuerst Muster- oder Testbestellung: Vor einer Serien- oder Volumenbestellung kann zunächst eine kleinere Testmenge geprüft werden.
- Zweitquelle: Für eine Zweitquellenstrategie kann zunächst das am schwersten zu beschaffende Modell geprüft werden.
- Qualitätssicherung: Dreistufige Qualitätskontrolle für Rohmaterial, Fertigung und Warenausgang; je nach Produkt können Geräusch-, Vibrations- und Genauigkeitsprüfungen im Rahmen des ISO-9001:2015-Systems erfolgen.
Häufige Fragen
Sind Keramiklager immer schneller als Stahllager?
Nein. Ein Hybrid-Keramiklager läuft nicht automatisch schneller. Schmierung, Vorspannung, Passungen und Lageranordnung bestimmen wesentlich die erreichbare Drehzahl. Ein falsch ausgelegtes oder schlecht montiertes Hybridlager kann langsamer und heißer laufen als ein korrekt eingebautes Stahllager.
Wie viel teurer ist ein Hybridlagersatz gegenüber Stahl?
Hybridlager kosten häufig etwa 2- bis 4-mal so viel wie vergleichbare Stahllager. Bei typischen Bohrungsdurchmessern von 30 bis 70 mm kann ein Hybrid-Spindellager der Genauigkeitsklasse 4 je nach Baugröße, Marke und Ausführung beispielsweise im Bereich von etwa 150 bis 700 US-Dollar liegen.
Können Keramiklager hohe Stoßbelastungen aufnehmen?
Nur eingeschränkt. Siliziumnitrid ist spröde und verformt sich unter Stoßlast weniger plastisch als Stahl. Für Brecher, Pressen oder Vibrationssiebe sind daher häufig Pendelrollenlager mit Stahlwälzkörpern die robustere Wahl.
Verhindern Hybrid-Keramiklager Lagerschäden durch Frequenzumrichter?
Teilweise. Hybridlager unterbrechen den Stromfluss durch die betreffende Lagerstelle, der Strom kann sich jedoch auf die andere Lagerseite verlagern. Bei größeren Motoren wird deshalb häufig eine Kombination aus Hybridlager und Wellenerdungsring eingesetzt.
Ab welcher Drehzahl kann der Wechsel von Stahl auf Hybridkeramik sinnvoll sein?
Als grober Richtwert wird häufig ein Bereich ab etwa 12.000 min⁻¹ betrachtet. Darunter ist ein gut geschmiertes Stahllager wirtschaftlich oft ausreichend, sofern nicht elektrische Erosion, thermische Drift oder andere anwendungsspezifische Probleme den Wechsel begründen.
Kurzfassung
- Hybridlager bieten Vorteile bei hoher Drehzahl, Wärmeentwicklung, elektrischer Isolation und thermischer Stabilität der Vorspannung.
- Stahllager bieten Vorteile bei Stoßfestigkeit, Preis und häufig auch Lieferzeit.
- Etwa 12.000 min⁻¹ sind für viele Spindelanwendungen ein sinnvoller Orientierungswert für eine technische und wirtschaftliche Neubewertung.
- Ein Hybridlager ersetzt bei größeren Motoren keine vollständige Betrachtung der Wellenstromableitung.
- Viele Hybridlagerschäden entstehen durch Montage-, Passungs- oder Vorspannungsfehler und nicht durch die Werkstoffgrenze der Keramikkugel.
Fazit
Neun Unterschiede führen zu einer einfachen Kernaussage: Oberhalb von etwa 12.000 min⁻¹ können Hochgeschwindigkeits-Hybridlager ihren Mehrpreis durch geringere Wärmeentwicklung und höhere Anlagenverfügbarkeit rechtfertigen. Unterhalb dieses Bereichs kann ein sauber geschmiertes, korrekt ausgelegtes Stahllager vollkommen ausreichend sein. Senden Sie Lagerbezeichnung, Zeichnung oder reale Lastdaten an TFL; nach Unternehmensangaben wird innerhalb von 24 Stunden eine vollständige Cross-Reference-Prüfung zurückgesendet. Entscheidend ist nicht das Material allein, sondern die passende Kombination aus Lagerbauart, Passung, Vorspannung, Schmierung und Betriebsbedingungen.